


HAIFEI-მა ეს შეიმუშავავერცხლის საკონტაქტო ავტომატური შედუღების მანქანარელეების, კონტაქტორების, ელექტრული გადამრთველების და სხვა დაბალი-ელექტრული კომპონენტების მწარმოებლებისთვის.
სისტემა აერთიანებს ავტომატურ კვებას, პოზიციონირებას, წინააღმდეგობის ადგილზე შედუღებას, ფორმირებას და გადმოტვირთვას. სპეციალური ხელსაწყოები და შედუღების კონტროლირებადი პარამეტრები ხელს უწყობს კონტაქტის გადაადგილების, არასრული შეკავშირების, ზედაპირის დაზიანებისა და არათანმიმდევრული წარმოების მოგვარებას.
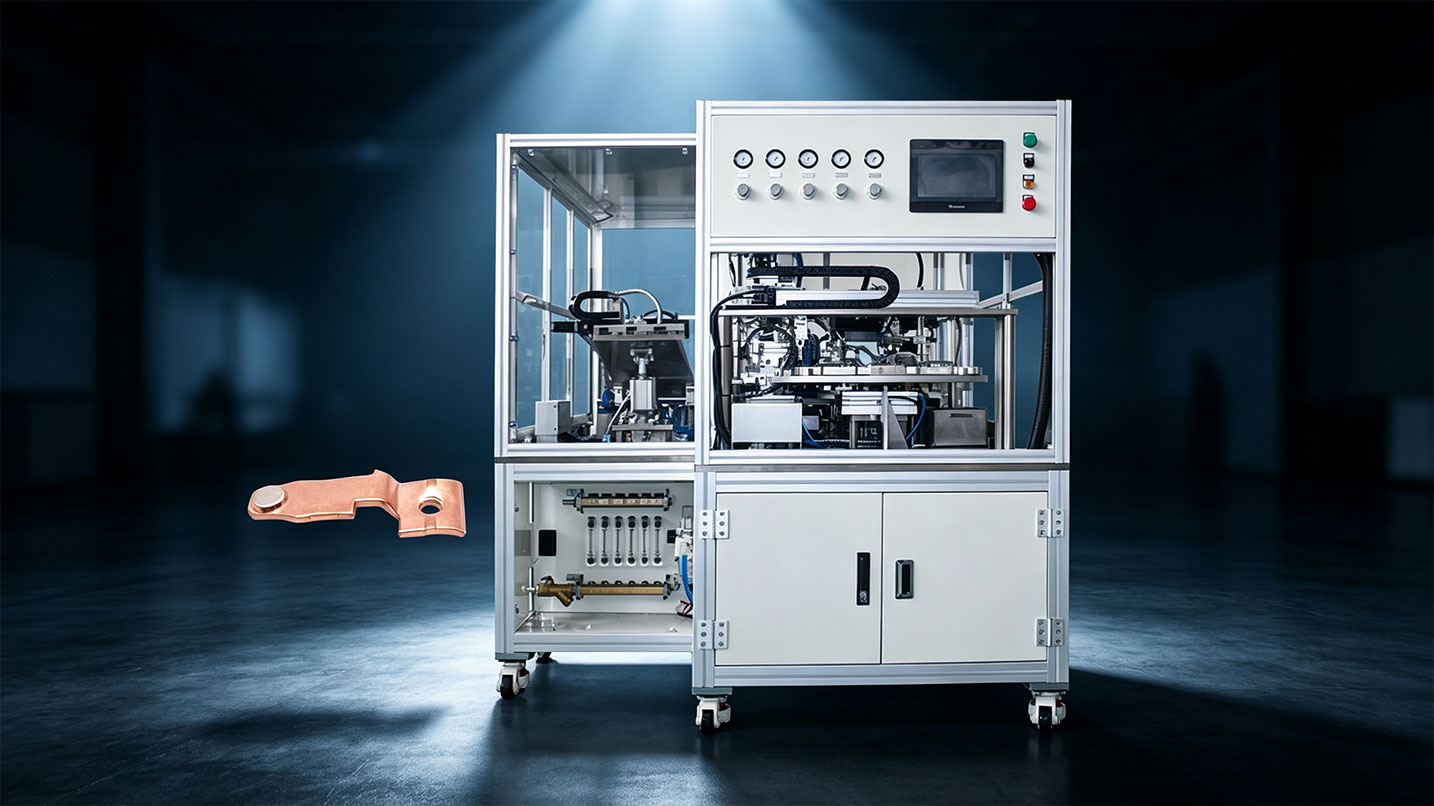
რას აკეთებს ეს ვერცხლის საკონტაქტო შედუღების მანქანა?
მანქანა ავტომატურად ათავსებს და ადუღებს ვერცხლის-შენადნობის კონტაქტებს მითითებულ მატარებელზე ან საკონტაქტო კომპონენტზე. იგი განკუთვნილია მცირე ელექტრული კონტაქტებისთვის, რომლებიც ძნელია თანმიმდევრულად გასწორება ხელით.
ამ პროექტისთვის შემუშავებული სისტემა მოიცავდა:
- კომპონენტების ავტომატური კვება
- კონტაქტის ორიენტაცია და პოზიციონირება
- წინააღმდეგობის ადგილზე შედუღება
- პოსტ-შედუღების ფორმირება
- ავტომატური გადმოტვირთვა
- შედუღების რეცეპტის შენახვა
- პროცესის პარამეტრის ჩაწერა
ფაქტობრივი კონფიგურაცია უნდა იყოს მორგებული ვერცხლის შენადნობის, საკონტაქტო ზომების, გადამზიდავი მასალის, ერთობლივი დიზაინისა და საჭირო წარმოების სიჩქარის მიხედვით.
გაგზავნეთ თქვენი ვერცხლის კონტაქტის ნახაზი
პროექტის მიმოხილვა
| პროექტის პუნქტი | საქმის ინფორმაცია |
| აღჭურვილობა | ვერცხლის საკონტაქტო ავტომატური შედუღების მანქანა |
| შედუღების მეთოდი | კონტროლირებადი წინააღმდეგობის ადგილზე შედუღება |
| მომხმარებელთა ინდუსტრია | დაბალი-ძაბვის ელექტრო კომპონენტების წარმოება |
| ტიპიური პროდუქტები | ვერცხლის კონტაქტები, კომპოზიციური ვერცხლის კონტაქტები და გადართვის საკონტაქტო შეკრებები |
| აპლიკაციების დასრულება | კონტაქტორები, რელეები, სამრეწველო გადამრთველები და დაკავშირებული გადართვის მოწყობილობები |
| მთავარი პრობლემა | არასტაბილური პოზიციონირება და შედუღების თანმიმდევრულობა |
| ავტომატიზაციის ფარგლები | კვება, განლაგება, შედუღება, ფორმირება და გადმოტვირთვა |
| პროცესის განვითარება | შედუღების ნიმუში სხვადასხვა საკონტაქტო სპეციფიკაციებით |
| შეცვლა | შენახული რეცეპტები თავსებადი საკონტაქტო მოდელებისთვის |
შედუღების ფიქსირებული დენი, ელექტროდის ძალა ან წარმოების ციკლი არ არის მითითებული ამ გვერდზე, რადგან ეს მნიშვნელობები დამოკიდებულია კლიენტის რეალურ კონტაქტზე და გადამზიდავ სტრუქტურაზე.
მომხმარებელთა ფონი
მომხმარებელი აწარმოებს ვერცხლის კონტაქტებს, კომპოზიციურ ვერცხლის კონტაქტებს და ელექტრო გადართვის ასამბლეებს კონტაქტორებისთვის, რელეებისთვის და სამრეწველო კონტროლის კონცენტრატორებისთვის.
ვერცხლის კონტაქტები არის მცირე მიმდინარე-გამტარი კომპონენტები. მათი მდებარეობა, შემაკავშირებელ მდგომარეობას და საკონტაქტო ზედაპირს შეუძლია გავლენა მოახდინოს დასრულებული ელექტრული ასამბლეის შექმნისა და გაწყვეტის წრედზე. მომხმარებლის არსებული პროცესი დიდწილად ეყრდნობოდა ხელით პოზიციონირებას და ძირითად ადგილზე შედუღების მოწყობილობას, რაც წარმოების თანმიმდევრულობას აქცევს ოპერატორის გამოცდილებაზე დამოკიდებული.
პროექტი უფრო მეტს მოითხოვდა, ვიდრე შედუღების დენის წყაროს შეცვლა. კვება, ორიენტაცია, პოზიციონირება, შედუღება და დამუშავება უნდა განიხილებოდეს როგორც ერთი წარმოების პროცესი.
პრობლემები ორიგინალური შედუღების პროცესში
საკონტაქტო პოზიცია შეიცვალა ხელით ჩატვირთვის დროს
კონტაქტები მცირე იყო და ხელით დატვირთვა არ აძლევდა პოზიციონირების ერთგვაროვან მითითებას. ამან შეიძლება გამოიწვიოს კონტაქტის ოფსეტური, არათანაბარი მორგების უფსკრული ან განსხვავებები დასრულებულ კომპონენტებს შორის.
01
შედუღების სითბოს კონტროლი რთული იყო
არასტაბილური ენერგიის გამომუშავებამ შეიძლება გამოიწვიოს ზედაპირის გაშავება, ადგილობრივი წვა, ზედმეტი ჩაღრმავება ან კონტაქტის ზედაპირის დაზიანება. გადაჭარბებულმა სიცხემ ასევე შეიძლება გავლენა მოახდინოს ვერცხლის-შენადნობის ფენის მდგომარეობაზე.
02
ზოგიერთი სახსარი არ იყო ბოლომდე შეკრული
შედუღება შეიძლება მისაღები ჩანდეს გარედან, ხოლო შიდა სახსარი არასრული დარჩა. ექსპლუატაციის დროს, არათანმიმდევრულმა სახსარმა შეიძლება ხელი შეუწყოს არასტაბილურ კონტაქტურ წინააღმდეგობას ან ადგილობრივ გათბობას.
03
დასრულებული ნაწილები განსხვავებულია ოპერატორებსა და სერიებს შორის
ხელით დატვირთვა, პოზიციონირება და შედუღება საჭიროებდა რამდენიმე ცალკეულ მოქმედებას. ოპერატორის გამოცდილებაში განსხვავებები გავლენას ახდენდა დასრულებული კონტაქტების ადგილმდებარეობაზე, გარეგნობასა და თანმიმდევრულობაზე.
04
შედუღების მონაცემების მიკვლევა ვერ მოხერხდა
წინა პროცესი არ უზრუნველყოფდა რეცეპტების ეფექტურ მართვას ან პარამეტრების ჩანაწერებს. როდესაც აღმოჩნდა არანორმალური შედუღება, რთული იყო წარმოების შესაბამისი პირობების გადახედვა.
05
რას მოითხოვდა კლიენტი?
მომხმარებელმა დაადგინა ხუთი ძირითადი მოთხოვნა ახალი აღჭურვილობისთვის.
| 1 | შედუღების პროცესს სჭირდებოდა კონტროლირებადი სითბოს შეყვანა წვის, დეფორმაციისა და ზედაპირის არასაჭირო დაზიანების შესამცირებლად. |
| 2 | შედუღების ენერგია და ელექტროდის წნევა, რომელიც საჭიროა განმეორებითი წარმოების დროს სტაბილურობის შესანარჩუნებლად. სახსარი სათანადოდ უნდა ყოფილიყო კონსოლიდირებული დამკვეთის ელექტრო და მექანიკური მიღების მოთხოვნების შესაბამისად. |
| 3 | მანქანას სჭირდებოდა ავტომატური პოზიციონირების მექანიზმი თანმიმდევრული დატვირთვის მითითებით, რათა შემცირდეს კონტაქტის ოფსეტი და არათანაბარი მორგება. |
| 4 | კვება, პოზიციონირება, შედუღება, ფორმირება და გადმოტვირთვა საჭირო იყო ავტომატური წარმოების თანმიმდევრობაში ინტეგრირება ხელით დამუშავების შესამცირებლად. |
| 5 | კონტროლის სისტემა, რომელიც საჭიროა რეცეპტების შესანახად თავსებადი საკონტაქტო სპეციფიკაციებისთვის და შესანახად პროცესის შესაბამისი მონაცემები წარმოების განსახილველად. |
HAIFEI-ის გამოსავალი
HAIFEI-მ შეიმუშავა გამოყოფილი ავტომატური წინააღმდეგობის შედუღების სისტემა მომხმარებლის ვერცხლის კონტაქტური კომპონენტების გარშემო, ვიდრე ზოგადი დანიშნულების-ადგილობრივი შემდუღებელი პროცესის შემოწმების გარეშე ადაპტირება.
შედუღების ნიმუში მანქანის კონფიგურაციამდე
საინჟინრო ჯგუფმა ჩაატარა შედუღების ცდები ვერცხლის კონტაქტებისა და ვერცხლის მოქლონების საკონტაქტო შეკრებების გამოყენებით სხვადასხვა ზომებით, სისქით და შენადნობის სპეციფიკაციებით.
ეს ტესტები გამოიყენებოდა საჭირო სითბოს შეყვანის, შედუღების წნევის, ელექტროდის კონტაქტის მდგომარეობისა და მოწყობილობების მოწყობის შესაფასებლად. მიზანი იყო სამუშაო პროცესის ჩამოყალიბება მანქანის დიზაინის დასრულებამდე.
გამოყოფილი წინააღმდეგობის შედუღების მოწყობილობა
შერჩეული ვერცხლის კონტაქტური ავტომატური შედუღების მანქანა მიმართავს ლოკალიზებული წინააღმდეგობის სითბოს სახსარში. შედუღების ციკლი კონტროლდება სახსრის ფორმირებისთვის, ხოლო კონტაქტის გარშემო არასაჭირო სითბოს ზემოქმედების შეზღუდვისას.
სწორი შედუღების ფანჯარა მაინც დამოკიდებულია:
- ვერცხლის-შენადნობის შემადგენლობა
- კონტაქტის სისქე და დიამეტრი
- გადამზიდავი მასალა და სისქე
- ზედაპირის საფარი
- ერთობლივი ტერიტორია
- ელექტროდის გეომეტრია
- საჭირო ელექტრო და მექანიკური შესრულება
ერთი კონტაქტის სპეციფიკაციისთვის დადგენილი პარამეტრები არ უნდა იყოს კოპირებული პირდაპირ სხვა მასალაზე ან ერთობლივ სტრუქტურაზე ტესტირების გარეშე.
აპლიკაცია-სპეციფიკური პოზიციონირების ხელსაწყო
HAIFEI-მ შეიმუშავა სპეციალური ხელსაწყოები მომხმარებელთა კონტაქტისა და გადამზიდველის გეომეტრიის გარშემო.
მოწყობილობა ადგენს განმეორებადი დატვირთვის მითითებას, ატარებს ნაწილებს პოზიციაში და აკონტროლებს ფიტინგის მდგომარეობას შედუღებამდე. ეს ამცირებს ხელით გასწორების გავლენას და ხელს უწყობს კონტაქტის შენარჩუნებას მითითებულ ადგილას შედუღების ციკლის დროს.
ინტეგრირებული ავტომატური წარმოების თანმიმდევრობა
მანქანა აერთიანებს რამდენიმე ოპერაციას ერთ კონტროლირებად თანმიმდევრობაში:
კომპონენტის კვება → ორიენტაცია → განლაგება → შედუღება → ფორმირება → გადმოტვირთვა
ნაწილის ამოცნობისა და პროცესის ბლოკირების კონფიგურაცია შესაძლებელია პროექტის მიხედვით. მათი მიზანია არ დაუშვან შედუღების ციკლის დაწყება, როდესაც კომპონენტი აკლია ან არასწორად არის განთავსებული.
რეცეპტების და პროცესის მენეჯმენტი
თავსებად კონტაქტურ მოდელებს შეუძლიათ გამოიყენონ შენახული პროცესის რეცეპტები ყოველი სპეციფიკაციის ტესტირებისა და დამტკიცების შემდეგ.
რეცეპტის მენეჯმენტი ამცირებს პარამეტრის ხელახლა შეყვანას ცვლილებისას. შეთანხმებული კონფიგურაციის მიხედვით, წარმოების ჩანაწერები შეიძლება შეიცავდეს შედუღების პარამეტრებს, შედუღების რაოდენობას, სიგნალიზაციას და პროდუქტის იდენტიფიკაციის ინფორმაციას.
როგორ აგვარებს გამოსავალი თავდაპირველ პრობლემებს?
| ორიგინალური პრობლემა | HAIFEI ხსნარი |
| კონტაქტის ოფსეტური ხელით ჩატვირთვის დროს | გამოყოფილი პოზიციონირების მოწყობილობა და ავტომატური გასწორება |
| არათანაბარი მორგება კონტაქტსა და გადამზიდს შორის | კონტროლირებადი დატვირთვის მითითება და ნაწილის დაკავება |
| ზედაპირის წვა ან გაშავება | ლოკალიზებული სითბოს შეყვანა და შედუღების შემოწმებული პარამეტრები |
| არასრული ან არათანმიმდევრული შეკავშირება | კონტროლირებადი შედუღების ენერგია, წნევა და პროცესის დრო |
| ხარისხის განსხვავება ოპერატორებს შორის | ავტომატური წარმოების თანმიმდევრობა შემცირებული ხელით ჩარევით |
| რთული მოდელის შეცვლა | შენახული რეცეპტები შემოწმებული საკონტაქტო სპეციფიკაციებისთვის |
| პროცესის ჩანაწერები არ არის | პარამეტრი და წარმოების{0}}მონაცემთა მართვა, როცა მითითებულია |
მოითხოვეთ შედუღების ტესტის ნიმუში
FAQ
Q: რა არის ვერცხლის კონტაქტის ავტომატური შედუღების მანქანა?
პასუხი: ეს არის აპლიკაციის-სპეციფიკური წინააღმდეგობის შედუღების სისტემა, რომელიც გამოიყენება ვერცხლის-შენადნობი კონტაქტების გადამზიდავებთან ან კომპონენტებთან გადართვის დასაყენებლად და შესადუღებლად. ავტომატური ვერსიები შეიძლება შეიცავდეს კვებას, გასწორებას, შედუღებას, ფორმირებას და გადმოტვირთვას.
კითხვა: რა პროდუქტებში გამოიყენება შედუღებული ვერცხლის კონტაქტები?
A: შედუღებული ვერცხლის კონტაქტები ჩვეულებრივ გამოიყენება რელეებში, კონტაქტორებში, ელექტრო გადამრთველებში, სამრეწველო კონტროლის კომპონენტებში და სხვა მოწყობილობებში, რომლებიც ქმნიან ან არღვევენ ელექტრულ წრეს.
კითხვა: რატომ არის რთული ვერცხლის კონტაქტური შედუღება?
პასუხი: ვერცხლის კონტაქტები მცირეა და მგრძნობიარეა პოზიციონირებისა და სითბოს შეყვანის მიმართ. არასწორმა გასწორებამ შეიძლება გამოიწვიოს კონტაქტის ოფსეტური, ხოლო გადაჭარბებულმა ან არასტაბილურმა შედუღების ენერგიამ შეიძლება გამოიწვიოს წვა, დეფორმაცია ან არათანმიმდევრული სახსარი.
Q: შეუძლია ერთ მანქანას შეადუღოს სხვადასხვა ვერცხლის კონტაქტის ზომები?
პასუხი: ეს შეიძლება იყოს შესაძლებელი, როდესაც კონტაქტის დიაპაზონი თავსებადია მანქანის სიმძლავრესთან და კვების სისტემასთან. სხვადასხვა მოდელს შეიძლება დასჭირდეს ცვალებადი ხელსაწყოები, ელექტროდები და დამტკიცებული შედუღების რეცეპტები.
Q: შეუძლია თუ არა მანქანას სხვადასხვა ვერცხლის შენადნობების შედუღება?
პასუხი: ვერცხლის სხვადასხვა შენადნობები შეიძლება შეფასდეს, მაგრამ ერთი და იგივე პარამეტრები არ უნდა ვივარაუდოთ, რომ მუშაობს ყველა შენადნობისთვის. მასალის შემადგენლობა, სისქე, გადამზიდავი მასალა და სახსრების სტრუქტურა უნდა შემოწმდეს.
Q: როგორ ამცირებს მანქანა კონტაქტების არასწორ განლაგებას?
პასუხი: მანქანა იყენებს განსაზღვრულ კვების მიმართულებას, პოზიციონირების მექანიზმს და სპეციალურ მოწყობილობას. ნაწილის ამოცნობა ასევე შეიძლება დაემატოს შედუღებამდე კონტაქტის და მატარებლის არსებობის დასადასტურებლად.