


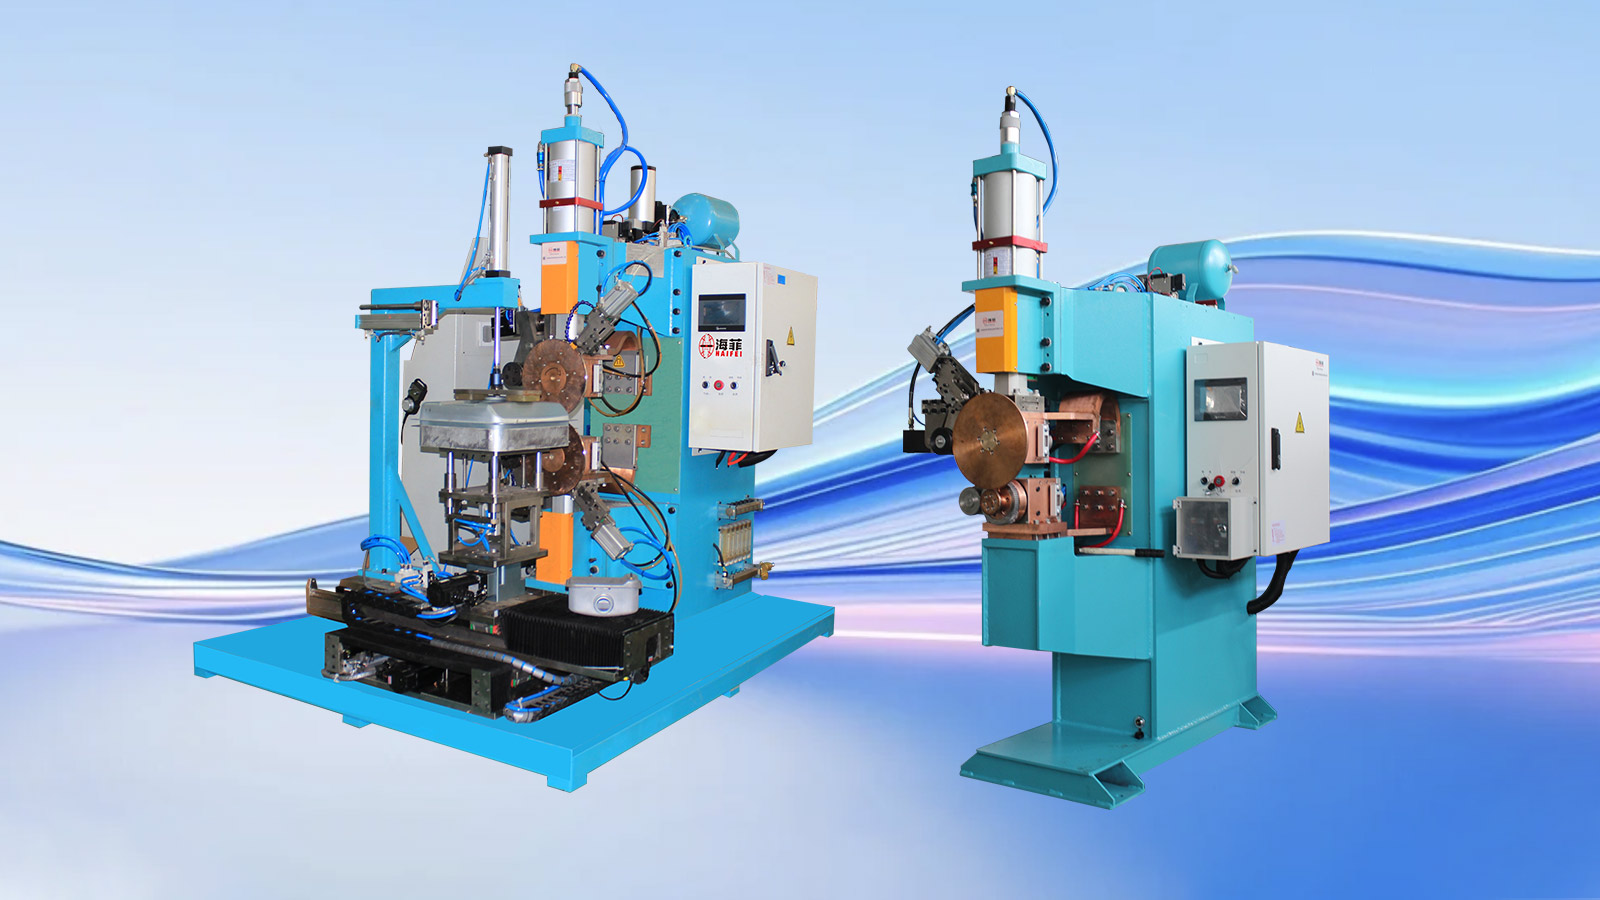
Haifei-მ შეიმუშავა მოტოციკლის საწვავის ავზის შედუღების ეს გადაწყვეტა მწარმოებლისთვის, რომელიც აწარმოებს თხელ-ფურცლიან საწვავის ავზებს სხვადასხვა მოტოციკლის მოდელებისთვის.
პროექტმა გამოიყენა მორგებული ნაკერის შედუღების სისტემა, პროფილის-შესაბამისი პოზიციონირების მოწყობილობა და პროგრამირებადი პროცესის კონტროლი. გამოსავალი შეიქმნა ჭურვის არათანაბარი გასწორების, წყვეტილი ნაკერების, გადაჭარბებული სითბოს დეფორმაციისა და წარმოების პარტიებს შორის ვარიაციისთვის.
იმის გამო, რომ საწვავის ავზის ზომები, ფურცლის სისქე და სახსრების პროფილები განსხვავებულია, საბოლოო შედუღების მანქანა, ხელსაწყოები და პროცესის პარამეტრები უნდა დადასტურდეს დამკვეთის ნახაზებიდან და შედუღების ნიმუშებიდან-.
გაგზავნეთ თქვენი საწვავის ავზის ნახაზი
პროექტი ერთი შეხედვით
|
პროექტის პუნქტი |
დეტალები |
| მრეწველობა | მოტოციკლეტის კომპონენტების წარმოება |
| სამუშაო ნაწილი | მოტოციკლის საწვავის ავზის შეკრება |
| ძირითადი სტრუქტურა | თხელი ფორმირებული ფოლადის ჭურვები მოხრილი პროფილებით |
| შედუღების ძირითადი პროცესი | უწყვეტი ნაკერის შედუღება |
| მთავარი სახსარი | კავშირი ტანკის ზედა და ქვედა ჭურვებს შორის |
| აღჭურვილობა | მორგებული მოტოციკლის საწვავის ავზის შედუღების მანქანა |
| ხელსაწყოები | პროფილის-შესაბამისი პოზიციონირება და დამხმარე მოწყობილობა |
| პროცესის კონტროლი | პროგრამირებადი შედუღების დენი, წნევა, შედუღების დრო და შეკავების თანმიმდევრობა |
| ძირითადი ხარისხის შეშფოთება | ნაკერების უწყვეტობა, გაჟონვის რისკი, დეფორმაცია და გარსის გასწორება |
| გადამოწმება | შედუღების ნიმუში, ვიზუალური და განზომილებიანი ინსპექტირება, რასაც მოჰყვება დამკვეთის მიერ მითითებული გაჟონვის ტესტი- |
რისთვის გამოიყენება ეს მოტოციკლის საწვავის ავზის შედუღების ხსნარი?
ხსნარი გამოიყენება მოტოციკლის საწვავის ავზის ჩამოყალიბებული ზედა და ქვედა ჭურვების შესაერთებლად.
ამ ჭურვებს ჩვეულებრივ აქვს თხელი კედლები, მრუდი ზედაპირები და არარეგულარული პერიფერიული სახსარი. შედუღების პროცესმა უნდა შექმნას უწყვეტი სახსარი ტანკის სხეულის დამახინჯების შეზღუდვისას.
ძირითადი გარსის კავშირი დასრულებულია ნაკერის შედუღების გამოყენებით. მბრუნავი ელექტროდის ბორბლები ახორციელებენ წნევას და შედუღების დენს სახსრის მიდევნებისას, წარმოქმნის შედუღების ნაგლეჯების გადახურვის სერიას. ეს გადახურული შედუღები ქმნიან უწყვეტ ნაკერს, რომელიც საჭიროა დალუქული სატანკო სტრუქტურისთვის.
სამონტაჟო ფრჩხილებს, გამაგრების ნაწილებს, შემავსებლის კავშირებს და სხვა დამხმარე კომპონენტებს შეიძლება დასჭირდეს შედუღების სხვადასხვა მეთოდი. Haifei აფასებს შედუღების თითოეულ პოზიციას, ნაცვლად ერთი პროცესის მთელ ავზზე.
მომხმარებელთა ფონი
მომხმარებელი აწარმოებს მოტოციკლის საწვავის ავზებს რამდენიმე მოტოციკლის მოდელისთვის.
მისი პროდუქციის ასორტიმენტი მოიცავს ტანკებს სხვადასხვა სიმძლავრის, მრუდი პროფილებისა და ფურცლების კონფიგურაციის მქონე ტანკებით. ამან გაართულა თითოეული პროდუქტისთვის ერთი ფიქსირებული მოწყობილობისა და შედუღების პარამეტრების ერთი ნაკრების გამოყენება.
მომხმარებელს სჭირდებოდა საწარმოო გადაწყვეტა, რომელიც უფრო თანმიმდევრულად აკონტროლებდა შედუღების სითბოს და წნევას, გააუმჯობესებდა სამუშაო ნაწილის პოზიციონირებას და შეინარჩუნებდა პროცესის პარამეტრებს განმეორებითი შეკვეთებისთვის.
რა პრობლემები ჰქონდა მომხმარებელს წინა პროცესთან დაკავშირებით?
თხელი ტანკის ჭურვების გადაჭარბებული დეფორმაცია
თხელი წარმოქმნილი ჭურვები მგრძნობიარეა სითბოს დაგროვების მიმართ. არათანაბარი ან გადაჭარბებული სითბოს შეყვანამ შეიძლება გამოიწვიოს ამობურცულობა, ლოკალური კოლაფსი, კიდეების აწევა ან მთლიანი გადახრა.
დეფორმაცია გავლენას ახდენს არა მხოლოდ გარეგნობაზე. მას ასევე შეუძლია ხელი შეუშალოს შემდგომ შეკრებას და შექმნას არათანაბარი კონტაქტი სახსრის გასწვრივ.
01
Shell-ის არათანმიმდევრული პოზიციონირება
წინა დატვირთვისა და დამაგრების მეთოდი დიდად იყო დამოკიდებული ოპერატორზე.
როდესაც ზედა და ქვედა ჭურვი არ იყო განლაგებული იმავე საცნობარო წერტილებთან მიმართებაში, იცვლებოდა ერთობლივი უფსკრული და გადახურვა. ამან განაპირობა ცვალებადობა ნაკერის სიგანეში, შედუღების პოზიციაში და ადგილობრივი სითბოს შეყვანაში.
02
უწყვეტი ან არასრული შედუღები
არასტაბილურმა მოძრაობამ და ორ ჭურვის არათანმიმდევრულმა კონტაქტმა შეიძლება გამოიწვიოს არასრული შერწყმა, მცირე ფორები ან უწყვეტი სექციები.
შედუღება, რომელიც გარედან მისაღები ჩანს, შეიძლება კვლავ შეიცავდეს მცირე გაჟონვის გზას. ამ მიზეზით, ვიზუალური შემოწმება ვერ შეცვლის მომხმარებლის მიერ მითითებულ დალუქვის ტესტს.
03
არასტაბილური შედუღების ენერგია და წნევა
შედუღების დენის, ელექტროდის წნევის ან მოძრაობის სიჩქარის ცვალებადობამ იმოქმედა შეღწევადობაზე და ნაკერების ფორმირებაზე.
ძალიან მცირე ენერგიამ შეიძლება დატოვოს არასრული სახსარი. გადაჭარბებულმა ენერგიამ შეიძლება გამოიწვიოს ზედაპირის წვა, თხელი ფურცლის ჩაღრმავება ან დეფორმაცია.
04
არ არის მრავალჯერადი გამოყენების პროცესის ჩანაწერები
წინა პროცესი არ ითვალისწინებდა შედუღების პარამეტრების შესანახად და გასახსენებლად შესაფერის მეთოდს.
ოპერატორებს მოუწიათ პროცესის ხელახლა კორექტირება პროდუქტების შეცვლისას ან წინა სატანკო მოდელზე დაბრუნებისას, გაზრდის დაყენების დროისა და ინდივიდუალურ გამოცდილებაზე დამოკიდებულების გაზრდას.
05
რა მოითხოვდა მომხმარებელს?
მომხმარებელმა მოითხოვა შედუღების ხსნარი, რომელსაც შეეძლო:
- აკონტროლეთ სითბოს შეყვანა თხელი ჩამოყალიბებული ავზის ჭურვებისთვის
- შეამცირეთ ამობურცულობა, გამრუდება და ადგილობრივი ზედაპირის დაზიანება
- შედუღებამდე შეინარჩუნეთ უფრო თანმიმდევრული სახსრების უფსკრული
- შექმენით უწყვეტი ნაკერი საჭირო ბილიკის გარშემო
- შედუღების დენის კოორდინაცია, ელექტროდის წნევა და მოძრაობის სიჩქარე
- შეამცირეთ ვარიაცია, რომელიც გამოწვეულია ხელით პოზიციონირებით
- შეინახეთ პროცესის პარამეტრები სხვადასხვა საწვავის ავზის მოდელებისთვის
- წარმოების ჩანაწერებისა და პროცესის მიკვლევადობის მხარდაჭერა
- მოერგება სხვადასხვა სიმძლავრის, პროფილის და ფურცლის სისქის ტანკებს
- მიეცით საშუალება შედუღებული ავზების შემოწმებას შეთანხმებული გაჟონვის-ტესტის მეთოდით
ეს იყო პროექტის მოთხოვნები. საბოლოო მიღების კრიტერიუმები უნდა განისაზღვროს დამკვეთის ნახაზების, პროდუქტის სტანდარტისა და ტესტირების პროცედურის მიხედვით.
რატომ შეირჩა ნაკერის შედუღება მთავარი სატანკო გარსისთვის?
ზედა და ქვედა ჭურვი მოითხოვს უწყვეტ სახსარს. ცალკეული ლაქების შედუღება არ შეუძლია უზრუნველყოს იგივე უწყვეტი დალუქვის გზა ტანკის კორპუსის გარშემო.
ნაკერის შედუღების მანქანა იყენებს მბრუნავ ელექტროდის ბორბლებს, რათა მოხდეს დენი და წნევა სახსრის გასწვრივ. შედუღების ნუგბარების სწორად გადახურვა ქმნის უწყვეტ ნაკერს.
მოტოციკლის საწვავის ავზებისთვის პროცესი უნდა დააბალანსოს ოთხი ფაქტორი:
| პროცესის ფაქტორი | თუ არასაკმარისი | თუ გადაჭარბებული ან არასტაბილურია |
| შედუღების დენი | არასრული შერწყმა ან სუსტი ნაკერის წარმოქმნა | გადახურება, ზედაპირის დაზიანება ან დამწვრობა-მე |
| ელექტროდის წნევა | ცუდი ელექტრული კონტაქტი და არარეგულარული შედუღება | ღრმა ჩაღრმავება ან ადგილობრივი დეფორმაცია |
| შედუღების სიჩქარე | გადაჭარბებული სიცხე ცალკეულ პოზიციებზე | არასაკმარისი სითბო და უწყვეტი შედუღება |
| შეკავებისა და გაგრილების თანმიმდევრობა | ერთობლივი მოძრაობა სტაბილიზაციამდე | ციკლის არასაჭირო გაფართოება ან გადაჭარბებული დამაგრება |
ამ მნიშვნელობების შერჩევა შეუძლებელია მხოლოდ მანქანების ზოგადი კატალოგიდან. ისინი უნდა შემუშავდეს რეალური მასალის, სისქის, გარსის პროფილის და დალუქვის საჭირო სტანდარტის გამოყენებით.
ჰაიფეის მორგებული შედუღების ხსნარი
1. შედუღების ცდები საწვავის ავზის სხვადასხვა ნიმუშებით
ჰაიფეიმ ჩაატარა შედუღების ცდები მოტოციკლეტის საწვავის ავზებზე სხვადასხვა ტევადობით, მრუდი პროფილებით და ფურცლის სისქით.
ცდები გამოიყენებოდა შესაფასებლად:
- შედუღების-მიმდინარე დიაპაზონი
- ელექტროდის წნევა
- შედუღების სიჩქარე
- ენერგიული დრო
- შეკავებისა და გაგრილების თანმიმდევრობა
- Shell-ის კონტაქტის მდგომარეობა
- ხილული სითბოს გავლენა
- შედუღების უწყვეტობა
- მოწყობილობების მხარდაჭერის მოთხოვნები
მიზანი იყო სამუშაო პროცესის ფანჯრის შექმნა აღჭურვილობისა და ხელსაწყოების დასრულებამდე.
2. კონტროლირებადი ნაკერების შედუღების სისტემა
შერჩეული შედუღების მოწყობილობა უზრუნველყოფს შედუღების ენერგიის, ელექტროდის წნევის და სამუშაო ნაწილის მოძრაობის კოორდინირებულ კონტროლს.
სტაბილური კონტროლი განსაკუთრებით მნიშვნელოვანია საწვავის ავზის თხელი გარსისთვის, რადგან ერთი პარამეტრის ცვლილებები გავლენას ახდენს სხვაზე. მაგალითად, შედუღების სიჩქარის გაზრდამ დენის კორექტირების გარეშე შეიძლება შეამციროს სითბოს შეყვანა სახსარში. დენის გაზრდამ სიჩქარის კონტროლის გარეშე შეიძლება გაზარდოს დეფორმაცია.
ამიტომ საბოლოო შედუღების პროგრამა ჩამოყალიბებულია როგორც სრული პარამეტრის ნაკრები და არა როგორც იზოლირებული დენის მნიშვნელობა.
3. პროფილი-შესაბამისი პოზიციონირების მოწყობილობა
ჰაიფეიმ დააპროექტა სპეციალური მოწყობილობა საწვავის ავზის პროფილის მიხედვით.
სამაგრი ადგენს განმეორებად განლაგების წერტილებს ზედა და ქვედა ჭურვებისთვის და მხარს უჭერს მოხრილ ზედაპირებს შედუღების დროს. ის ასევე ხელს უწყობს ერთობლივი კონტაქტის შენარჩუნებას და დამჭერი ძალის განაწილებას ტანკის კორპუსის გარშემო.
მოწყობილობების დიზაინი ითვალისწინებს:
- საწვავის ავზის ფორმა და მოცულობა
- პერიფერიული ნაკერის მდებარეობა
- ზედა და ქვედა ჭურვის მითითებები
- ერთობლივი უფსკრული და გადახურვა
- დამჭერი წნევის მიმართ მგრძნობიარე ადგილები
- დატვირთვისა და გადმოტვირთვის მიმართულება
- პროდუქტის შეცვლის მოთხოვნები
როდესაც ჩართულია ტანკის რამდენიმე მოდელი, შეიძლება შეფასდეს ჩანაცვლებადი ან სწრაფი-შესაცვლელი ელემენტები.
4. ავტომატური პოზიციონირება და უწყვეტი შედუღება
მას შემდეგ, რაც ავზი ჩაიტვირთება და განლაგებულია, სამაგრი ატარებს ჭურვებს განსაზღვრულ მითითებებს.
შემდეგ მანქანა მიჰყვება შედუღების მითითებულ თანმიმდევრობას. კონტროლირებადი მოძრაობა ხელს უწყობს ხელით ხელმძღვანელობით გამოწვეული ცვალებადობის შემცირებას და ინარჩუნებს შედუღების სიჩქარეს კოორდინირებულ დენთან და ელექტროდის წნევასთან.
ავტომატიზაციის ზუსტი დონე შეიძლება დარეგულირდეს მომხმარებლის მოთხოვნილი პროდუქტის, ხელმისაწვდომი ოპერატორების და პროდუქტის მოდელების რაოდენობის მიხედვით.
5. პროგრამირებადი პროცესის პარამეტრები
შედუღების პროგრამების შენახვა შესაძლებელია სხვადასხვა საწვავის ავზის სპეციფიკაციებისთვის.
ეს საშუალებას აძლევს დამტკიცებული პარამეტრების კომპლექტების გამოძახებას მოდელების შეცვლისას ან შეკვეთის განმეორებისას. წვდომის კონტროლი და წარმოების{1}}მონაცემთა ჩაწერა ასევე შეიძლება შეფასდეს, როდესაც კლიენტი მოითხოვს პროცესის მიკვლევადობას.
შენახული რეცეპტები ამცირებს განმეორებით მექანიკურ რეგულირებას, მაგრამ ოპერატორმა მაინც უნდა შეარჩიოს სწორი პროგრამა და მოწყობილობა დატვირთული პროდუქტისთვის.
როგორ მოაგვარა გამოსავალმა თავდაპირველ პრობლემებს?
|
ორიგინალური წარმოების პრობლემა |
ჰაიფეის კონფიგურაცია |
პრაქტიკული ფუნქცია |
| ზედა და ქვედა ჭურვების არათანაბარი განლაგება | პროფილის-შესაბამისი მდებარეობის მოწყობილობა | ადგენს განმეორებადი ჩატვირთვის ცნობებს |
| ცვლადი ერთობლივი უფსკრული | გამოყოფილი სამაგრი და დამხმარე სტრუქტურა | ინარჩუნებს ჭურვის უფრო მჭიდრო და თანმიმდევრულ კონტაქტს |
| გადაჭარბებული სითბოს დეფორმაცია | კოორდინირებული დენის, წნევის და სიჩქარის კონტროლი | ზღუდავს არასაჭირო სითბოს დაგროვებას |
| უწყვეტი ან არათანაბარი ნაკერი | კონტროლირებადი უწყვეტი შედუღების მოძრაობა | ინარჩუნებს განმეორებად შედუღების გზას |
| დამოკიდებულება ხელით ხელმძღვანელობაზე | შედუღების ავტომატური თანმიმდევრობა | ამცირებს ოპერატორის-დაკავშირებულ მოძრაობას |
| განმეორებითი დაყენება მოდელის ცვლილების დროს | შენახული შედუღების პროგრამები | დამტკიცებული პარამეტრების გახსენების საშუალებას იძლევა |
| წარმოების ჩანაწერების ნაკლებობა | არჩევითი მონაცემთა შენახვისა და მიკვლევადობის ფუნქციები | მხარს უჭერს პროცესის მიმოხილვას და წარმოების მენეჯმენტს |
გაუმჯობესების რეალური დონე უნდა დადასტურდეს მომხმარებლის მიღების კრიტერიუმების შესაბამისად. საერთო პროცენტი არ უნდა იყოს გამოყენებული საწვავის ავზის ყველა დიზაინზე.
შედუღების რომელი პროცესები გამოიყენება მოტოციკლის საწვავის ავზზე?
მოტოციკლის საწვავის ავზის ყველა ნაწილი არ უნდა იყოს შედუღებული იმავე პროცესით.
საწვავის ავზის ფართობი |
ტიპიური პროცესი |
მთავარი მიზანი |
| ზედა და ქვედა ძირითადი ჭურვები | ნაკერის შედუღება | ჩამოაყალიბეთ უწყვეტი დალუქული სახსარი |
| სამონტაჟო ფრჩხილები | წინააღმდეგობის ადგილზე შედუღება | მიამაგრეთ სტრუქტურული კომპონენტები ეფექტურად |
| გამაგრების ნაწილები | ადგილზე ან პროექციის შედუღება | უზრუნველყოს ადგილობრივი სტრუქტურული მხარდაჭერა |
| შემავსებლის კავშირი ან არარეგულარული პოზიციები | MIG შედუღება ან სხვა შეფასებული პროცესი | მიაღწიეთ სახსრებს, რომლებიც შეუფერებელია ელექტროდის ბორბლებისთვის |
| დასრულებული ტანკი | გაჟონვის ტესტირება | შეამოწმეთ დალუქვის შესრულება შედუღების შემდეგ |
პროცესის ფაქტობრივი კომბინაცია დამოკიდებულია ერთობლივ ხელმისაწვდომობაზე, მასალაზე, სისქეზე და პროდუქტის დიზაინზე.
შედუღების მანქანა თუ სრული საწარმოო ხაზი?
აირჩიეთ ფარგლები თქვენი ქარხნის ამჟამინდელი მდგომარეობის მიხედვით.
აირჩიეთ საწვავის ავზის შედუღების ხსნარი, თუ:
ჭედური აღჭურვილობა უკვე ხელმისაწვდომია
ზედა და ქვედა ჭურვები უკვე ჩამოყალიბებულია
აქტუალური პრობლემა ძირითადად შედუღების ხარისხი ან გამომავალია
საჭიროა მხოლოდ შედუღების მოწყობილობა და მანქანა განახლდეს
გაპრიალების, დაფარვის და ტესტირების არსებული პროცესები შეიძლება დარჩეს გამოყენებაში
აირჩიეთ სრული საწვავის ავზის წარმოების ხაზი, თუ:
იქმნება საწვავის ავზის ახალი საწარმო
ასევე საჭიროა ბლანკინგი და ჰიდრავლიკური ფორმირების მოწყობილობა
შედუღების მრავალი პროცესი უნდა იყოს ინტეგრირებული
უნდა დაიგეგმოს გაპრიალება, საფარი და გაჟონვის ტესტირება
მომხმარებელს სჭირდება დახმარება ქარხნის სრულ პროცესში
Haifei-ს შეუძლია მიაწოდოს ინდივიდუალური საწვავის ავზის შედუღების მანქანა ან შეაფასოს უფრო დიდი წარმოების-ხაზის პროექტი.

რატომ იმუშაოთ Haifei-თან საწვავის ავზის შედუღების პროექტზე?
პროცესის შეფასება მანქანის დასრულებამდე
აპარატის შერჩევა ეფუძნება ნახაზებს, ნიმუშებს და შედუღების ცდებს და არა მხოლოდ საწვავის ავზის სახელს.
01
აღჭურვილობა და მოწყობილობები შემუშავებულია ერთად
მოხრილი თხელი-ფურცლის ავზებისთვის, სამაგრის საყრდენი შედუღების პროცესის ნაწილია. ამიტომ მანქანა და მოწყობილობა ფასდება, როგორც ერთი სისტემა.
02
კონფიგურაცია ფაქტობრივ წარმოებაზე დაფუძნებული
ავტომატიზაციის დონე შეირჩევა გამომუშავების, პროდუქტის მრავალფეროვნების, ოპერატორის ჩართულობისა და ხელმისაწვდომი ქარხნის სივრცის მიხედვით.
03
წინასწარი-მიწოდების ნიმუშის ტესტირება
შეთანხმებული ნიმუშები შეიძლება გამოყენებულ იქნას პროცესის განვითარებისა და წინასწარ-მიღებისთვის გადაზიდვამდე.
04
ინდივიდუალური მანქანებისა და საწარმოო ხაზების მხარდაჭერა
მომხმარებელს შეუძლია დაიწყოს შედუღების-მანქანის პროექტით ან მოითხოვოს უფრო ფართო გადაწყვეტა, რომელიც მოიცავს ფორმირებას, შედუღებას, დასრულებას, შემოწმებას და აწყობას.
05
FAQ

01. რომელია საუკეთესო შედუღების მეთოდი მოტოციკლის საწვავის ავზისთვის?
02. შეუძლია თუ არა ერთ მანქანას მოტოციკლის საწვავის ავზის სხვადასხვა მოდელების შედუღება?
03.როგორ ამცირებს ჰაიფეი საწვავის ავზის დეფორმაციას შედუღების დროს?
04.შეიძლება თუ არა მარტო ნაკერების შედუღება გარანტიას, რომ საწვავის ავზი არ გაჟონავს?
05.შეიძლება თუ არა ჰაიფეიმ შეამოწმოს ჩვენი საწვავის ავზის ნიმუშები შეკვეთამდე?
06. შეუძლია თუ არა ჰაიფეის უზრუნველყოს საწვავის ავზის სრული წარმოების ხაზი?